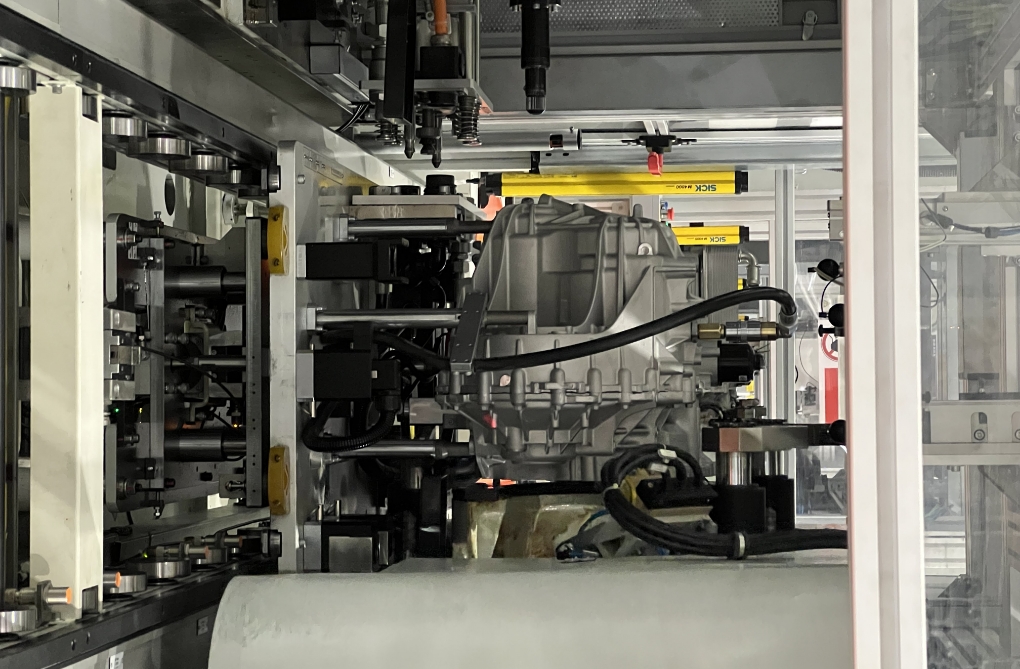
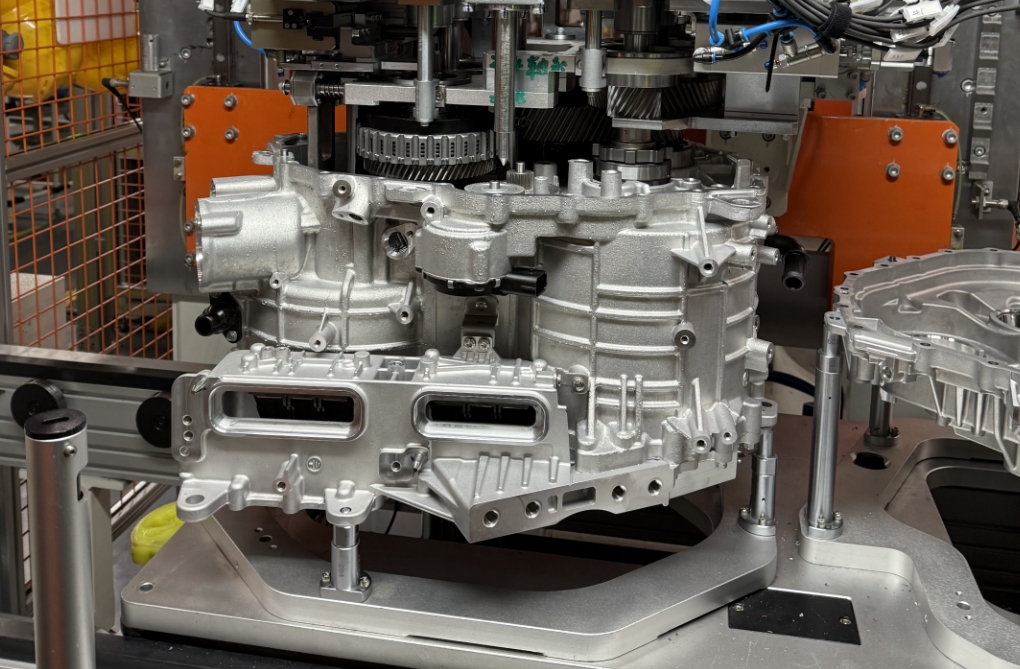
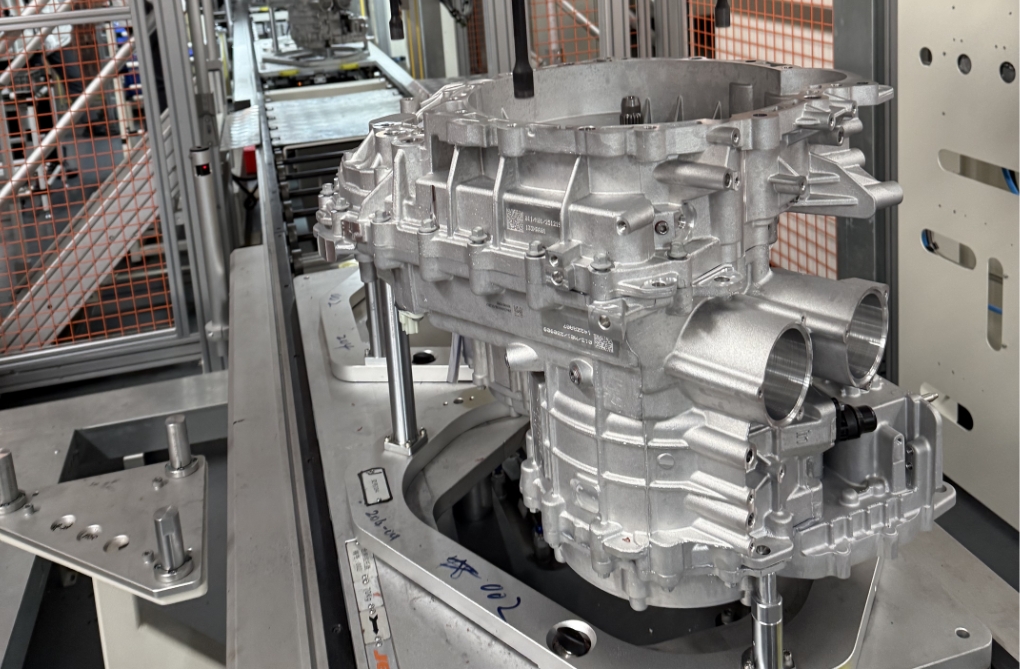
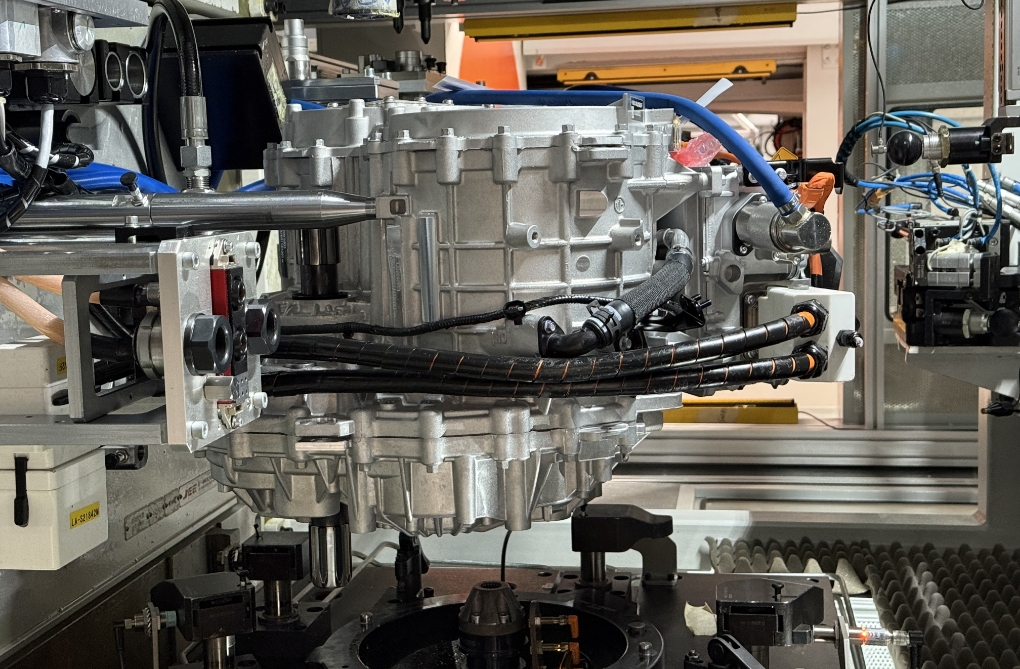
① 采用全自动化台架(可动率95%以上) ② 集成西门子电机与HBM T12高精传感器,实现全扭矩模拟 ③ 搭载Discom ROTAS系统进行实时NVH检测 ④ 集成差速器半轴和油液循环控制系统,提升设备可动率 ⑤ 测试程序具备互锁防错功能 ⑥ 全性能测试+real-time分析+数据记录,实现质量全生命周期追溯
合箱啮合
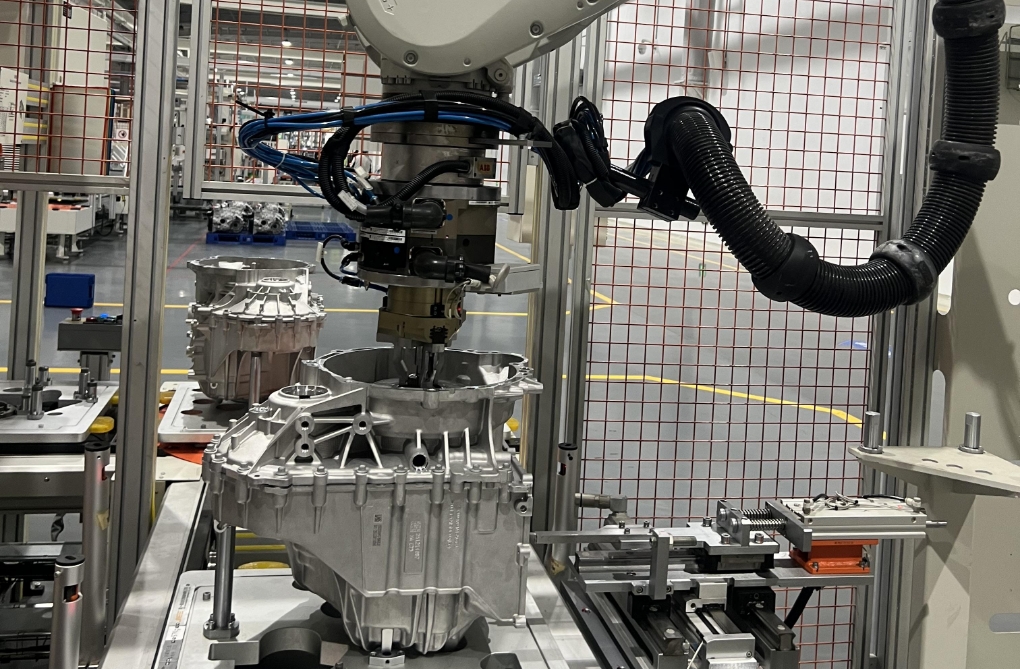
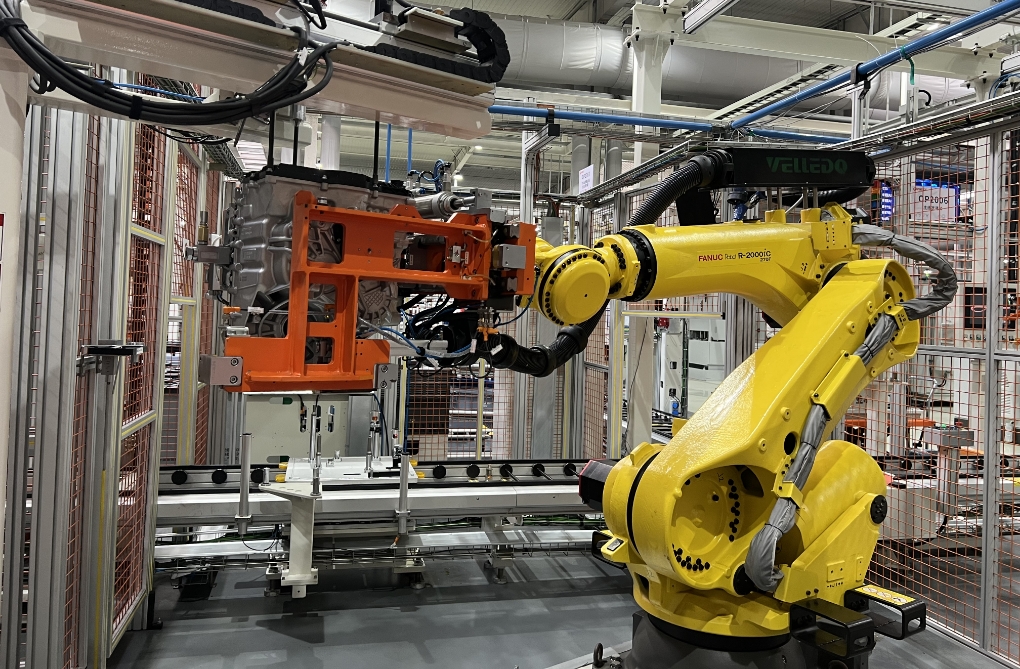
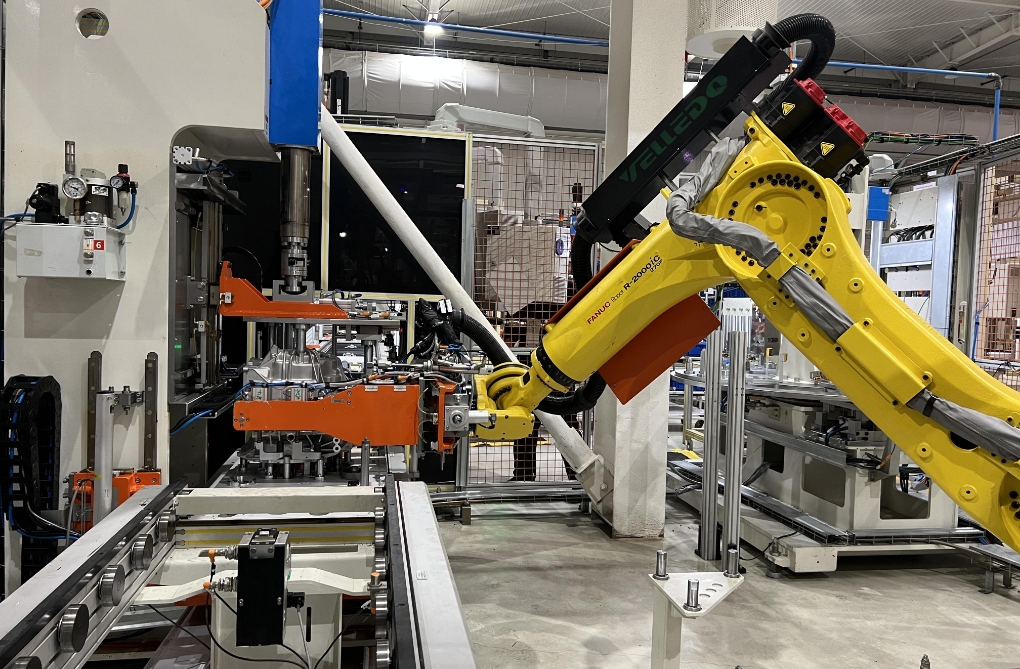
① 实现离合器装配 & P2电机装配 ② 工位作业内容:离合器装配 & P2电机装配 ③ 技术应用:机器人、力控技术、花键啮合 ④ 技术亮点:机器人自动抓取(离合器&P2电机),通过力控控制,实现多段花键自动啮合
罩盖螺栓拧紧及总成转线
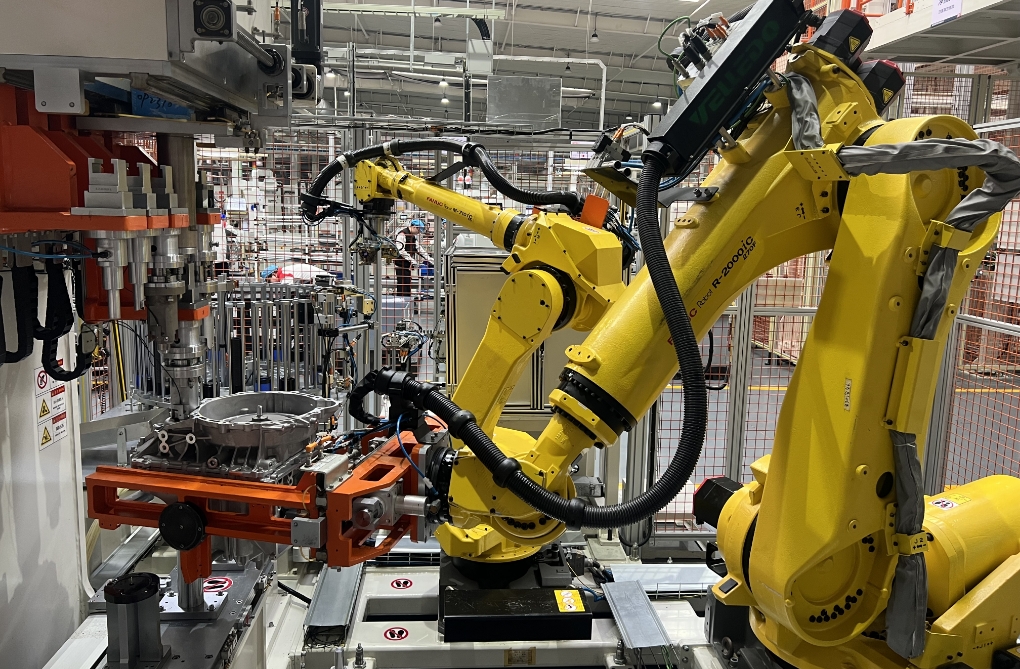
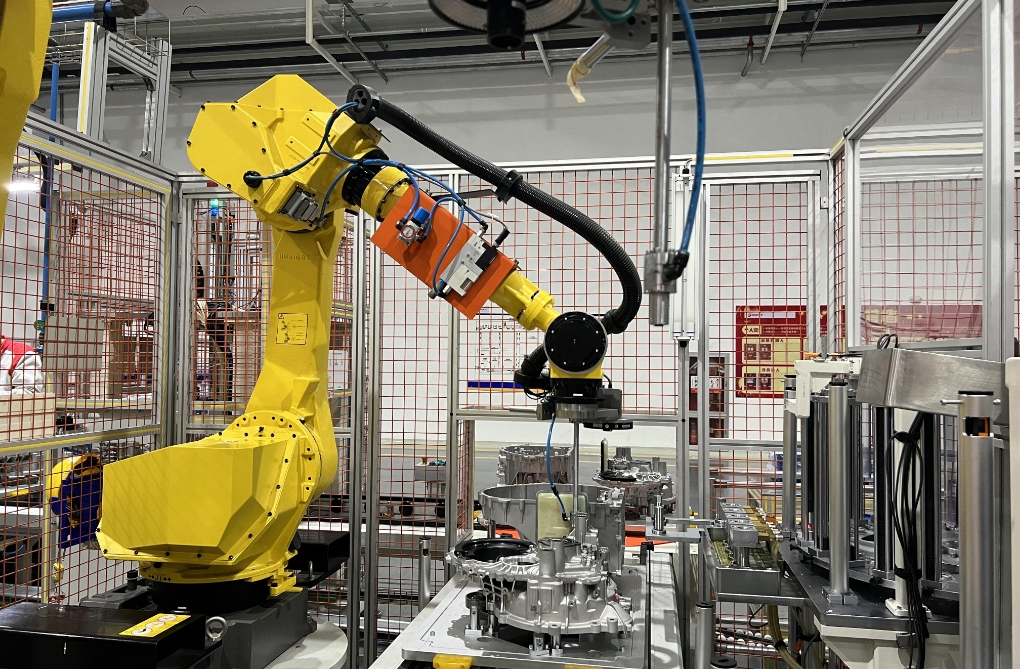
① 采用多轴拧紧螺栓及转线工艺 ② 工位作业内容:罩盖螺栓拧紧,及总成转线 ③ 技术应用:机器人自动拧紧、搬运转线 ④ 技术亮点:采用机器人全自动多轴拧紧技术,提高拧紧质量,自动变位,提高效率及柔性,同时集成转线作业,降低成本
涂胶检测
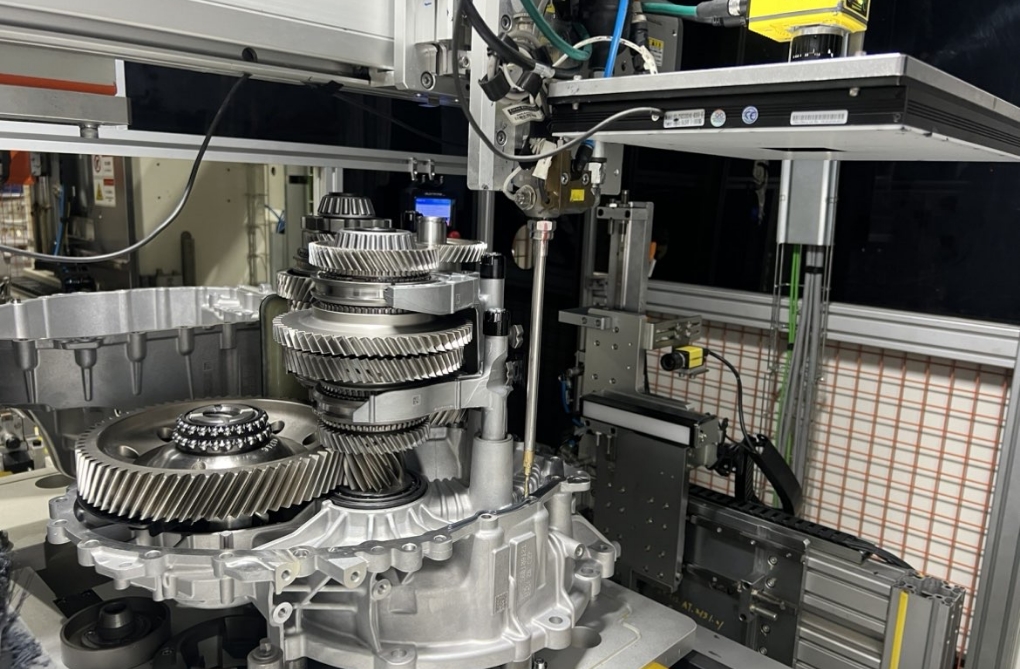
① 采用涂胶及胶线检测工艺 ② 工位作业内容:壳体涂胶 ③ 技术应用:伺服涂胶、视觉检测+暗室 ④ 技术亮点:配置X-Y伺服滑台,实现高柔性涂胶,并对胶线进行100%视觉检测,保证胶线质量
油封定位座柔性压装及转线
① 采用油封定位座柔性压装及转线 ② 工位作业内容:壳体涂胶 ③ 技术应用:伺服涂胶、视觉检测+暗室 ④ 技术亮点:配置X-Y伺服滑台,实现高柔性涂胶,并对胶线进行100%视觉检测,保证胶线质量
油管柔性压装
① 采用油管柔性压装工艺 ② 工位作业内容:油管柔性压装 ③ 技术应用:机器人、涂油、压装、视觉防错 ④ 技术亮点:视觉引导机器人自动完成油管取料,自动涂油,并将其压装到位,对压装状态进行视觉检测,保证装配质量
合箱压装
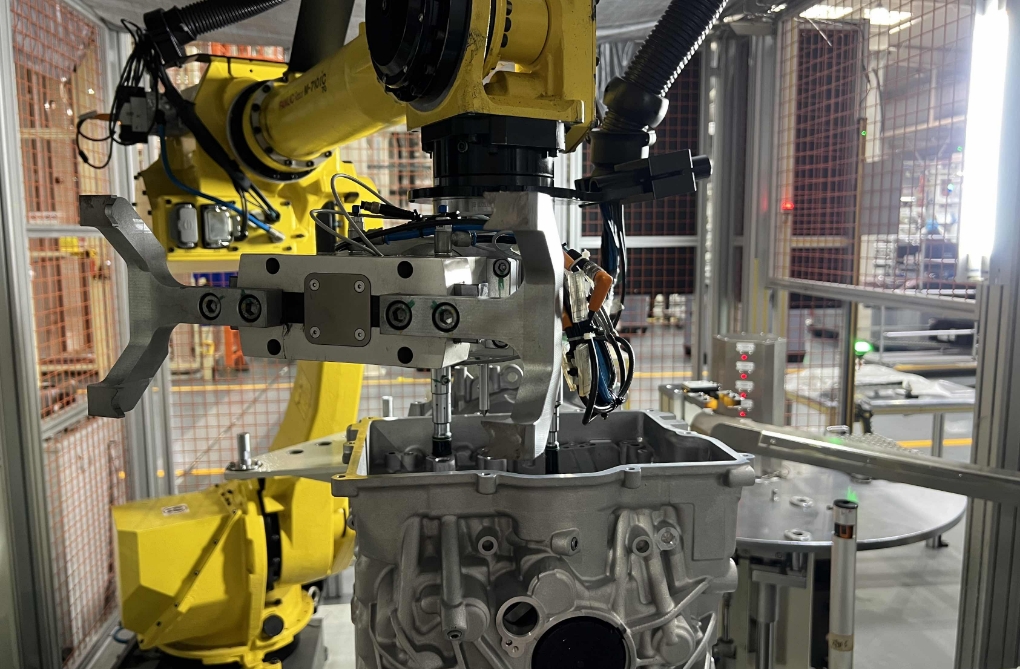
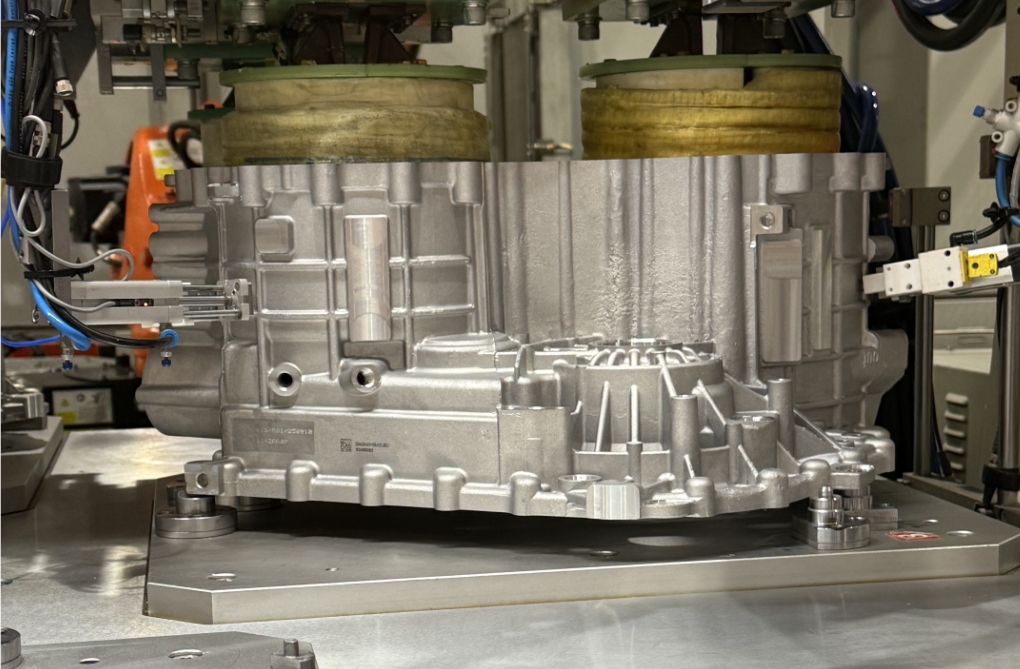
① 采用壳体压装、涂胶及合箱工艺 ② 工位作业内容:壳体涂胶及变壳合箱 ③ 技术应用:机器人、涂胶、多轴合箱 ④ 技术亮点:机器人全自动抓取壳体,进行压装、涂胶后,采用浮动技术实现壳体合箱
拨叉活塞压装
① 采用拨叉活塞自动装配 ② 工位作业内容:拨叉活塞自动压装 ③ 技术应用:机器人、涂油、压装、视觉防错 ④ 技术亮点:双机器人自动完成活塞涂油,并将其压装到位,并对压装状态进行视觉检测,保证装配质量
DHT1线
电枢热套
① 采用壳体双电机腔加热工艺 ② 通过硬臂吊具上料搭配转台送件;一拖二单机分体式加热机保证了两机壳腔体同时热胀;加热后,机器人抓取工件放入压装工位完成双电枢同步压装;压装后,机器人抓取工件放入冷却工位,内部三面循环运风实现壳体快速冷却。这套系统极大地保障了动作灵活性和工艺连贯性,处于行业先进水平 ③ 应用了机器人柔性加热-热套及冷却技术,攻克了电机行业热套稳定性和自动化的课题
壳体压装
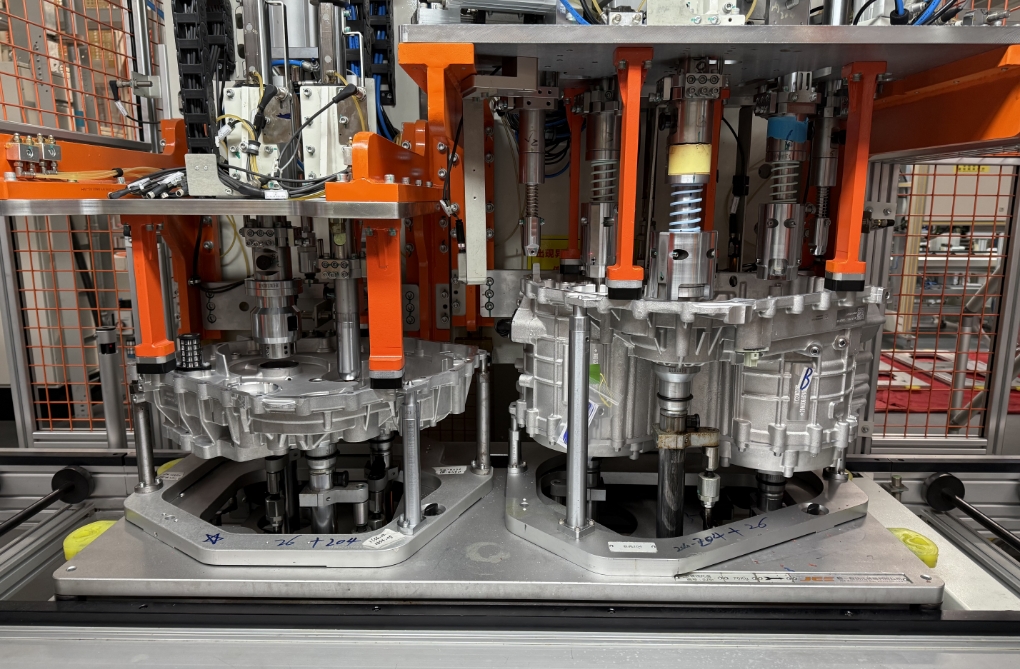
① 采用机器人夹具抓取工件转线至滑台,滑台带动壳体移至压装工位进行压装,然后机器人再次抓取工件进行转线 ② 机器人搭配换枪盘夹具组件、电缸搭配快换压头和滑台搭配快换托盘组件实现多机型快速切换。极大地保障了精度、灵活性和兼容性,处于行业的先进水平
① 对组装好的总成系统进行终测试,避免出现残次品 ② 工位采用输入输出机构模拟箱体实际运行状态,通过NVH机构进行噪音检测,最终判断被测件是否装配合格 ③ 显示仪1显示台架电机的转速扭矩曲线,显示被测件的离合器压力、档位、电压、电流、转速、扭矩等数据状态,显示仪2显示振动传感器的能量图以及台架电机的转速、扭矩图曲线,显示的是当前NVH测试步骤的数据状态
 不同意